


Металлические полосы с инкрустацией в сравнении с заклепками с холодной головкой: оптимизация эффективности высокоскоростной штамповки
Oct 25, 2026
Оставить сообщение
Для высокоскоростного производства электрических переключателей со скоростью 400+ ударов в минуту (SPM) плакированная металлическая полоса может исключить отдельные операции подачи и установки заклепок, необходимые для обычных контактных узлов. Экономическое преимущество зависит от геометрии контакта, расхода серебряных сплавов, использования полосы, целостности соединения и конструкции прогрессивной матрицы, а не только от скорости прессования. Полосы, склеенные в твердом состоянии, а также биметаллические или триметаллические заклепки с холодной головкой удовлетворяют различным производственным потребностям, поэтому правильный выбор должен быть сделан путем анализа времени цикла, электрических испытаний и сравнения стоимости оснастки.
Высокоскоростная контактная штамповка на ВЗМ 400+: где подача отдельных заклепок становится узким местом
Механическая подача в сравнении с непрерывной обработкой полосы
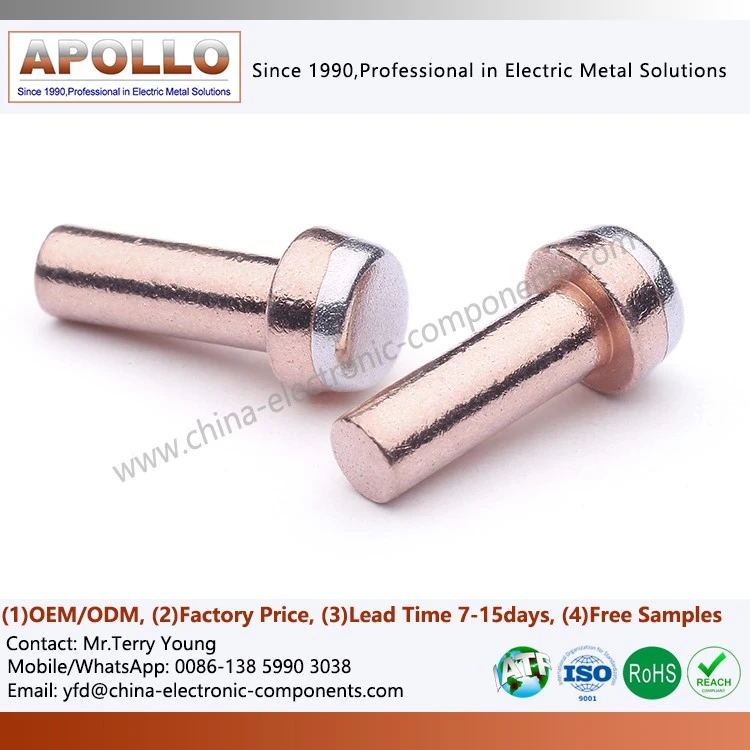
В обычном электрическом контактном узле заклепка из серебряного сплава с холодной головкой изготавливается отдельно, подается на клепальную станцию и соединяется с штампованным медным или латунным держателем. Этот маршрут позволяет независимо оптимизировать контактный материал и материал носителя. Однако высокоскоростное производство накладывает дополнительные ограничения: ориентация заклепок, постоянство подачи, время спуска, точность передачи и синхронизация с ходом пресса.
Непрерывная плакированная полоса инкрустирует функциональный контактный материал в проводящую несущую полосу перед штамповкой. Пресс может вырезать или формировать контактный профиль непосредственно из композитной полосы, устраняя подачу отдельных заклепок, если это позволяет конструкция компонента.
Это теоретическая скорость 24 000 ударов в час, а не обязательно 24 000 готовых деталей. Фактическая производительность зависит от прогресса штампа, количества полостей за ход, времени безотказной работы, уровня брака, замены катушек и последующего обращения. Прогрессивная матрица с четырьмя выходами, производящая один принятый компонент за один ход, теоретически может обеспечить в четыре раза большую производительность, чем матрица с одинарным выходом при той же частоте хода, при условии, что все станции и системы обработки поддерживают эту скорость.
| Производственный фактор | Путь хладнокровной заклепки | Маршрут облицовки инкрустацией |
| Контактная поставка материалов | Отдельные заклепки должны быть ориентированы и поданы. | Контактный материал поставляется в виде непрерывной склеенной ленты. |
| Размещение контактов | Зависит от подачи заклепки, ее расположения и консистенции клепки. | Определяется расположением плакированной ленты и регистрацией матрицы. |
| Гибкость компонентов | Размеры заклепок и геометрия держателя могут быть изменены независимо в пределах возможностей инструмента. | Зона контакта и расположение ограничены архитектурой плакированных полос. |
| Использование материала | Геометрия головки и хвостовика заклепки определяет расход материала. | Ширина, толщина, шаг и размещение полосок серебра определяют использование. |
| Сложность оснастки | Штамповочная матрица, а также оборудование для подачи заклепок и клепания | Композитно-полосовая матрица; может потребоваться более строгий контроль выравнивания оболочечных полос |
| Типичное производственное соответствие | Дискретные точки контакта, сменная геометрия контактов и разнообразные сборки. | Повторяющиеся следы контакта со стабильной геометрией и большим объемом производства. |
| Пресс-синхронизация | Механизм подачи и клепальный механизм должны синхронизироваться с прессом. | Подача полосы и ход матрицы определяют позиционирование материала |
Сравнение должно включать всю производственную ячейку. Отказ от устройства подачи заклепок может снизить сложность оборудования, но не исключает автоматически каждую операцию соединения или формовки. Фактический маршрут зависит от того, можно ли отштамповать контактный профиль из плакированной полосы и удовлетворяет ли готовая геометрия механическим и электрическим требованиям производителя переключателя.
Почему 400+ SPM приводит к нестабильности питающих устройств и процессов
При высоких скоростях хода небольшие изменения в механизме подачи заклепок могут привести к повторным перебоям или дефектам. Типичные проблемы включают в себя:
Прерывание подачи: неправильно ориентированная или отсутствующая заклепка может остановить производство или создать деталь без контактного элемента.
Варианты размещения. Изменение положения или высоты заклепки может повлиять на выравнивание контактов, конечную силу контакта и посадку последующего узла.
Деформация заклепки. Непостоянная сила клепки или поддержка могут деформировать держатель, изменить геометрию контакта или повредить контактный интерфейс.
Ошибки синхронизации: время подачи и движение пресса должны оставаться скоординированными во всем рабочем диапазоне.
Износ и брак инструмента. Повторяющиеся ошибки размещения могут привести к повреждению инструмента или созданию несоответствующих сборок до того, как неисправность будет обнаружена.
Непрерывная полоса меняет доминирующие переменные управления, а не устраняет технологический риск. Натяжение полосы, совмещение пилотных отверстий, шаг подачи, положение плакированной ленты и плоскостность композитной полосы играют центральную роль в стабильности процесса. Поэтому высокоскоростная штамповка требует контроля как за прессом, так и за системой подачи материала.
Определите эффективность производства, используя принятый выпуск, а не только SPM.
Для закупок и проектирования процессов сравните два производственных маршрута с использованием принятых деталей в час, общей стоимости преобразования и возможностей процесса.
Например, при скорости 400 об/мин, одна деталь за ход, доступность 85 % и выход с первого прохода 98 %:
Это иллюстративный расчет, а не гарантированный уровень добычи. Это показывает, почему одной только скорости печати недостаточно: время простоя и производительность напрямую снижают товарную продукцию.
Плакированная полоса Inlay и Overlay: твердотельное соединение и целостность интерфейса
Как рулонная композитная лента сочетает в себе контактный и несущий материалы
Плакированная полоса с инкрустацией помещает функциональный контактный сплав в определенную область полосы-носителя-металла. В полосе с накладным покрытием обычно используется непрерывный слой одного материала, прикрепленного к подложке. Обе архитектуры могут быть спроектированы таким образом, чтобы сочетать контактный материал, например серебро или специальный сплав серебра, с более дешевой проводящей подложкой.
В процессе склеивания валками подготовленные металлические поверхности приводятся в плотный контакт под контролируемым давлением. Подготовка поверхности и деформация разрушают поверхностные пленки и устанавливают металлический контакт, позволяя образовываться твердотельной связи без плавления объемных материалов. В зависимости от комбинации материалов и маршрута производства может использоваться последующая термообработка или дополнительная обработка.
Полученный интерфейс представляет собой металлургическую связь, а не клеевой слой. Однако ее не следует описывать как гарантированную однородную зону «молекулярной диффузии» без подтверждения металлографическими или аналитическими данными. Качество связки зависит от совместимости материалов, чистоты поверхности, степени обжатия, условий прокатки и стабильности производственного процесса.
Вкладка против наложения: площадь контакта и использование материала
| Проектный параметр | Полоса с инкрустацией | Накладная плакированная полоса |
| Геометрия контактного материала | Контактный сплав занимает определенную полосу или область внутри носителя. | Контактный сплав покрывает более широкую поверхность в виде связного слоя. |
| Потребление серебра | Может снизить потребление, если требуемая площадь контакта узкая и точно расположена | Зависит от покрытия наложения и площади, необходимой для работы контакта. |
| Регистрация штампа | Требуется контроль положения вкладки относительно штампованного контактного профиля. | Требуется контроль штампованного профиля относительно накладного слоя. |
| Контактная ориентация | Матрица должна сохранять указанную контактную поверхность и ориентацию. | Матрица должна сохранять предполагаемую сторону наложения и открытую контактную поверхность. |
| Краевая экспозиция | Края разреза могут обнажить границу раздела и оба составляющих металла. | Края обрезания могут обнажить границу раздела наложение/подложка. |
| Оптимальная геометрия | Повторяющиеся, локализованные области контакта | Широкие или сплошные контактные поверхности |
| Первичный проектный риск | Неправильная регистрация или недостаточное освещение контактных материалов. | Неоправданный расход контактного материала или неправильное распределение слоев. |
Ни одна из конструкций не является универсально превосходящей. Вкладка часто привлекательна, когда область функционального контакта локализована и повторяема. Наложение может быть более подходящим, когда требуется широкая контактная поверхность или сплошной облицовочный слой.
Прочность соединения, расслоение и проверка интерфейса
Склеенная полоса должна сохранять свою целостность при разматывании, подаче, штамповке, изгибе и рабочей нагрузке. Слабый интерфейс может расслаиваться во время формования или обнажать нежелательную область материала на контактной поверхности. Дефекты интерфейса также могут создавать локальные изменения сопротивления или снижать механическую надежность.
Спецификация материала и план квалификации должны учитывать следующее:
| Элемент управления | Режим отказа | Подход к проверке |
| Подготовка поверхности | Загрязненный интерфейс или неполное соединение. | Аудит процессов и контроль подготовки поверхности в зависимости от материала |
| Параметры рулонного склеивания | Недостаточное или непоследовательное образование связи | Определенное окно процесса и отслеживание партии |
| Положение плакированной ленты | Контактная зона смещается за пределы штампованного профиля | Оптические измерения или визуальный контроль по данным чертежа |
| Целостность интерфейса | Расслоение во время формовки или эксплуатации | Квалифицированное испытание на отслаивание, сдвиг или другие испытания на прочность соединения, соответствующие конструкции. |
| Формируемость | Растрескивание или расслоение при гибке и штамповке | Представительные формовочные испытания и инспекция после формования |
| Контактное покрытие | Материал-носитель обнажается в зоне функционального контакта. | Оптический контроль и проверка размеров |
| Электрические характеристики | Чрезмерное контактное сопротивление или нестабильное поведение при переключении. | Контактное сопротивление и электрические испытания для конкретного применения |
Приемлемые значения прочности соединения следует устанавливать для конкретной комбинации материалов и геометрии. Универсальный порог прочности связи не подходит для полос разной толщины, контактных сплавов и конфигураций интерфейса.
Запросить бесплатную оценку и ценовое предложение DFM

Штамповка с прогрессивной штамповкой на 400+ SPM: производительность, доходность и экономика оснастки
Архитектура штампа для непрерывной штамповки электрических контактов
Непрерывная плакированная полоса может проходить через прогрессивную матрицу, которая выполняет прошивку направляющих отверстий, вырубку профиля, формовку и обрезку в синхронизированной последовательности. В зависимости от конструкции контакта штамп может также включать в себя чеканку или другие операции, необходимые для достижения указанной геометрии контакта.
Центральной инженерной задачей является обеспечение совмещения функциональной контактной полосы и штампованного профиля по всему рулону. Если вставка смещается относительно подачи полосы, готовый контакт может иметь недостаточное серебряное покрытие, даже если размеры внешних компонентов остаются в пределах допуска.
Готовая к производству конструкция штампа должна учитывать:
Наведение полосы и регистрация пилота: поддерживайте повторяемый шаг подачи и боковое положение на протяжении всего движения.
Выравнивание плакированной ленты: сравните контактную зону с заданными базами полосы и проверьте выравнивание во время настройки и производства.
Зазор пуансона и матрицы: установите зазор в соответствии с составляющими материалами, толщиной и требуемым качеством кромки; Не следует считать, что одно значение зазора подходит для каждой композитной полосы.
Направление и высота заусенцев: контролируйте соотношение между срезанной кромкой и конечной поверхностью электрического контакта.
Удаление отходов: предотвращайте накопление небольших токопроводящих обрезков в штампе и повреждение полосы или оснастки.
Мониторинг износа инструмента: установите интервалы проверок на основе фактических данных об износе, состоянии материала и критериях приемки деталей.
Клепка в штампе остается жизнеспособным вариантом, когда контакт необходимо механически прикрепить к отдельному держателю во время последовательной штамповки. Однако при этом сохраняется необходимость в поставке и расположении отдельных заклепок. Плакированная полоса-вкладыш может исключить эту операцию, если геометрия контакта формируется непосредственно из композитного материала.
Плакированная полоса с инкрустацией или клепка в штампе: матрица выбора процесса
| Критерий выбора | Тиснение плакированной полосы | Клепка в штампе с отдельными контактами |
| Целевая производительность | Привлекателен для стабильной повторяющейся геометрии при высокой скорости вращения. | Зависит от мощности питателя, клепального механизма и синхронизации пресса. |
| Контактная геометрия | Подходит для определенных контактных зон, встроенных в полосу | Подходит для отдельных заклепок с заданной геометрией головки и хвостовика. |
| Выбор материала | Контактный сплав и носитель выбраны в виде склеенного композита. | Контактные и несущие материалы можно выбирать и обрабатывать отдельно. |
| Замена или редизайн контактов | Может потребоваться изменение спецификации композитной ленты и компоновки матрицы. | Размеры или сплав заклепки могут быть изменены независимо при условии совместимости интерфейса. |
| Сложность процесса | Уделяет особое внимание регистрации полос, контролю композитного материала и точности штампа. | Особое внимание уделяется подаче заклепок, позиционированию, усилию клепки и проверке соединений. |
| Инструментальные инвестиции | Могут потребоваться специальные штампы и более строгий контроль расположения плакированных полос. | Требуется штамповочный инструмент, а также соответствующее оборудование для подачи заклепок и клепального оборудования. |
| Стоимость материала | Зависит от ширины и толщины вставки, цены сплава и выхода полосы. | Зависит от массы заклепки, материала носителя, лома заклепок и выхода сборки. |
| Предпочтительное состояние | Повторяющаяся геометрия контакта со стабильным объемом и подходящей конструкцией плакированной полосы. | Дискретные контактные структуры, требующие независимых контактных компонентов или большей гибкости конструкции. |
| Риск качества | Несовпадение вкладышей, разделение интерфейсов или недостаточное покрытие контактов. | Отсутствующие или неправильно расположенные заклепки, изменение соединения или деформация. |
Точка безубыточности зависит от приложения. Плакированная полоса может сократить трудозатраты, техническое обслуживание питателя и перерывы в цикле, но затраты на материалы и инструменты могут компенсировать эту экономию при небольших объемах или когда контактную зону трудно эффективно разместить.
Стоимость оснастки и использование материалов: модель безубыточности
Оправданное сравнение затрат должно включать цену, превышающую заявленную цену за килограмм серебра или номинальную стоимость печати. Соответствующим показателем является общая стоимость одного принятого компонента в расчете на запланированный объем производства.
Эту упрощенную модель следует адаптировать, чтобы избежать двойного учета затрат, уже включенных в коэффициенты конверсии. Для формального сравнения источников включите следующие категории затрат:
| Драйвер затрат | Полоса с инкрустацией | Путь хладнокровной заклепки |
| Расход контактного сплава | Определяется размерами вставки, толщиной, размещением и обрезками обрезков. | Определяется головкой заклепки, хвостовиком и любыми формовочными остатками. |
| Несущий материал | Интегрирован в композитную полосу | Приобретается как отдельный штампованный носитель. |
| Стоимость присоединения | Можно избежать отдельного этапа установки заклепок. | Включает изготовление заклепок или покупку и установку. |
| Оснастка | Прогрессивная матрица из композитной ленты и связанная с ней установка | Штамповочная матрица, заклепочный инструмент и оборудование, связанное с механизмом подачи. |
| Настройка и переключение | Настройка катушки, выравнивание ленты и регулировка матрицы. | Настройка устройства подачи заклепок, проверка ориентации заклепок и регулировка пресса |
| Стоимость лома | Неправильная регистрация плакированного материала может привести к увеличению количества дорогостоящего лома сплавов. | Отбракованные заклепки и дефектные сборки создают материальные и конверсионные потери. |
| Обслуживание | Подача полосы, регистрация штампа и износ режущего инструмента | Питатель, спусковой механизм, клепальный механизм и износ штамповочного инструмента |
| Гарантия качества | Целостность соединения, покрытие контактов и электрические характеристики | Геометрия заклепки, целостность соединения, положение контакта и электрические характеристики |
Для каждого маршрута оцените годовую принятую производительность, ежегодные расходы на оснастку и техническое обслуживание, процент брака и расход материала на принятую деталь. Рассчитайте объем, при котором совокупная экономия от более дешевого маршрута компенсирует любые дополнительные инвестиции в инструменты или материалы.
Не думайте, что штамповка плакированных полос всегда снижает расход серебра. Преимущество зависит от того, можно ли уменьшить ширину и толщину вставки, сохраняя при этом требования к контактному сопротивлению, износу, сроку службы и повышению температуры.

Контроль урожайности и локализация дефектов на высокой скорости
В 400+ SPM дефект может распространиться на большое количество деталей, прежде чем оператор его обнаружит. Поэтому план контроля должен выявлять дефекты, которые требуют немедленного устранения, дефекты, которые можно отбраковывать в автоматическом режиме, а также дефекты, которые можно контролировать путем отбора проб.
| Дефект | Потенциальный эффект | Рекомендуемый контроль |
| Несовпадение инкрустации | Уменьшенное покрытие контакта или открытая подложка | Встроенный визуальный контроль и определенные позиционные пределы |
| Расслаивание | Потеря структурной целостности во время формовки или эксплуатации. | Входной контроль качества облигаций и периодическая проверка после формования |
| Вариант заусенца | Помехи при сборке или неподходящая контактная кромка | Первичный и периодический контроль кромок; контроль износа инструмента |
| Неполное гашение | Искаженный профиль или остатки в матрице | Датчики защиты матрицы и проверка выброса лома |
| Контактное повреждение | Повышенное или нестабильное контактное сопротивление | Проверка поверхности и контролируемая обработка материалов |
| Ошибка шага подачи | Неправильное положение элемента или столкновение штампов. | Регистрация пилота, мониторинг подачи и блокировки пресса |
| Контактное сопротивление не соответствует спецификации | Чрезмерные электрические потери или нестабильное переключение. | Определенный метод электрических испытаний и план реагирования на уровне партии. |
В плане качества должны быть указаны частота проверок, размер выборки, пределы дефектов, поля прослеживаемости и процедура реагирования. Для критических дефектов, таких как расслоение или недостаточное контактное покрытие, в плане также должно быть указано, как локализовать и утилизировать потенциально поврежденный материал.
Характеристики электрических контактов: выбор серебряного сплава и надежность интерфейса
Контактные материалы из серебра и его сплавов.
Материал контактов должен соответствовать коммутационной нагрузке, контактному усилию, рабочей температуре, электрической прочности и условиям окружающей среды. Чистое серебро обеспечивает высокую электро- и теплопроводность, а сплавы серебра могут обеспечить повышенную стойкость к сварке, эрозии или механическому износу в подходящих переключателях.
Выбор материала должен основываться на фактическом рабочем цикле выключателя и квалификационных данных контактного изготовителя. Контактный слой с высоким содержанием серебра сам по себе не гарантирует низкое контактное сопротивление в течение всего срока службы.
| Семейство контактных материалов | Общие характеристики | Рекомендации по проектированию |
| Чистое серебро (Ag) | Высокая электропроводность и теплопроводность | Подходит для некоторых контактных применений; поведение переключения зависит от нагрузки, атмосферы и геометрии контактов |
| Серебро-никель (AgNi) | Используется в приложениях, требующих баланса проводимости и устойчивости к контактной сварке или износу. | Состав сплава и контактное усилие должны соответствовать режиму переключения. |
| Оксид серебра-олова (AgSnO₂) | Используется в некоторых переключающих приложениях, требующих устойчивости к сварке и дуговой эрозии. | Производительность зависит от состава, микроструктуры, конструкции контактов и требований к электрической выносливости. |
| Полоса с серебряно-медным покрытием | Сочетает контактную область на основе серебра с проводящей подложкой на основе меди. | Необходимо проверить целостность соединения, покрытие контактов и предполагаемую открытую контактную поверхность. |
| Биметаллические или триметаллические заклепки. | Обеспечьте дискретный контактный материал, прикрепленный или соединенный с проводящей структурой основы. | Должны быть указаны целостность соединения, соответствие размеров и предполагаемый путь тока. |
Серебро-никель и оксид серебра-олова не являются прямой заменой друг друга в любой конструкции переключателя. Перед заменой материала контактов следует учитывать контактную передачу, энергию дуги, частоту коммутации, пусковой ток и требуемую электрическую износостойкость.
Контактное сопротивление, нагрев и срок службы переключения
На сопротивление контакта влияют сила контакта, поверхностные пленки, микроскопические пятна контакта, шероховатость поверхности, загрязнение и перенос материала во время переключения.
Например, контактное сопротивление 100 А соответствует 1 Вт резистивного нагрева в этот момент. Это пример расчета, а не рекомендуемый предел контактного сопротивления. Реальные переключающие контакты подвержены изменению площади контакта, кратковременному образованию дуги и температурно-зависимому поведению.
Квалификация должна определять:
Начальное контактное сопротивление и метод измерения.
Контактное усилие и допустимый размерный диапазон.
Номинальный ток, пусковой ток, частота переключения и рабочий цикл.
Электрические циклы выносливости и применимый профиль коммутационной нагрузки.
Повышение температуры при заданных условиях эксплуатации.
Критерии приемки после выдержки, эрозии и сварки.
Пределы приемки должны определяться спецификациями коммутатора и соответствующими стандартами на продукцию. Измерение статического низкого сопротивления само по себе не может определить электрическую долговечность.
Когда плакированная полоса и биметаллические или триметаллические заклепки должны сосуществовать
Одно семейство переключателей может содержать как непрерывные контакты, так и дискретные точки контакта. Плакированная полоса может подойти для повторяющихся областей контакта, встроенных в штампованный носитель, тогда как биметаллические или триметаллические заклепки с холодной головкой могут оставаться подходящими там, где геометрия контактной головки, толщина или структура основы требуют отдельного компонента.
Стратегия смешанного предложения может снизить риск перепроектирования. Это позволяет команде инженеров использовать заклепки для геометрий, требующих независимой конструкции контактов, одновременно оценивая плакированные полосы для компонентов, где непрерывная штамповка дает измеримые производственные преимущества.
Запросить бесплатную оценку и ценовое предложение DFM
OEM-поставка Apollo: плакированная полоса и контактные заклепки с холодной головкой
Два маршрута поставок для производства электрических контактов
Компания Apollo Electronic Components (Xiamen) Co., Ltd. может оценить соответствие двух производственных маршрутов указанным требованиям к проектированию и производству компонентов. Соответствующий маршрут поставки зависит от утвержденного чертежа, материала контактов, материала носителя, годового спроса и необходимых доказательств проверки.
| Маршрут поставок | Информация, необходимая для инженерной экспертизы | Основные моменты оценки |
| Полоса с инкрустацией или наложением | Ширина и толщина полосы, спецификация контактного сплава, размеры вставки или наложения, требования к склеиванию и формат катушки. | Выравнивание ленты, целостность соединения, производительность штамповки и использование материала |
| Заклепки биметаллические или триметаллические с холодной головкой | Размеры головки и хвостовика, характеристики контактного сплава, материал основы, требования к соединениям и допуски на размеры. | Консистенция заклепки, целостность интерфейса, возможность подачи и установленное положение контакта. |
| Непрерывная контактная штамповка | Прогрессивная вытяжка, целевое число оборотов в минуту, количество деталей за ход, расположение полос и критические размеры | Регистрация, контроль заусенцев, защита матрицы, производительность и выход годных деталей |
| Проверка контактной сборки | Профиль электрической нагрузки, контактная сила, пределы сопротивления и требования к выносливости. | Контактное сопротивление, повышение температуры, коммутационная способность и механическая целостность |
Маршрут производства должен быть подтвержден только после рассмотрения конструкции компонента и осуществимости процесса. Целевые показатели производительности, такие как 400+ SPM, следует рассматривать как входные данные для проектирования и проверки, а не как гарантированные обязательства по выходу.
Технические данные, необходимые для точного расчета
Чтобы оценить поставщика металлических полос с инкрустацией или программу штамповки полос с серебряно-медным покрытием, предоставьте следующую информацию, если таковая имеется:
2D-чертеж и 3D-модель CAD штампованного компонента или контактного узла.
Марка материала контакта, состав сплава и необходимая толщина контактного слоя.
Материал носителя, толщина полосы, ширина полосы и характеристики рулона.
Ширина вставки или наложения, допуск на положение и приемлемое состояние интерфейса.
Скорость пресса, ход штампа, количество деталей за ход и ожидаемый годовой объем.
Требуемый электрический ток, контактное сопротивление, превышение температуры и коммутационная выносливость.
Необходимый контроль размеров, сертификация материалов, отслеживаемость и подтверждающие документы для конкретного клиента.
Для программы непрерывной штамповки электрических контактов анализ DFM должен быть сосредоточен на расположении полос, использовании материала, покрытии контактов, доступе к инструменту, стабильности подачи и стратегии проверки. Производственные испытания должны подтвердить согласованное технологическое окно и качество штампованного компонента, прежде чем будут окончательно определены предположения о серийном производстве.
Часто задаваемые вопросы: Поставщики плакированных полос с инкрустацией и высокоскоростная контактная штамповка
Является ли полоса с инкрустацией более рентабельной, чем серебряные контактные заклепки с холодной головкой на 400+ SPM?
Возможно, когда геометрия повторяется, индивидуальная подача заклепок ограничивает производительность, и контактный сплав можно использовать эффективно. Для принятия решения требуется сравнение расхода материалов, инвестиций в оснастку, выхода принятых деталей, технического обслуживания и годового объема производства.
Как проверяется прочность соединения пластины, плакированной серебром и медью, после штамповки?
Используйте тест на прочность соединения, соответствующий материалу, и проверьте репрезентативные штампованные или формованные образцы на предмет расслоения. Метод испытаний и предел приемки должны быть указаны для фактической конструкции композита, его толщины и условий формования.
Может ли компания Apollo поставлять как плакированные ленты, так и биметаллические или триметаллические контактные заклепки?
Apollo может проверить оба маршрута поставок на соответствие необходимым чертежам и спецификациям. Окончательное технико-экономическое обоснование, доступные конструкции материалов, габаритные возможности, объем производства и квалификационные требования должны быть подтверждены в ходе инженерной экспертизы.
связаться с нами

Отправить запрос